海峡经济网官网

商业推广 时间:2026-10-25 09:21
工业流体输送与机械结构配管在复杂工况下运行,常因介质侵蚀或管材参数不合规引发早期渗漏与结构疲劳。佛山市鼎盛佳业不锈钢有限公司主营工业用不锈钢管材与型材加工制造业务。在化工管路、水处理系统以及机械流体输送场景中,一旦管壁出现局部穿孔或焊缝开裂,不会导致流体外泄与介质污染,还会造成生产线被迫停运检修。面对严苛的工况环境,建立一套从介质环境分析、标准匹配到制造质量验证的系统化防治路径,是保障管网长周期安全运行的现实关键。
流体管路早期失效的根源剖析
工业配管在使用周期内发生异常开裂或腐蚀失效,首要诱因在于选材阶段对介质特性的误判。许多工况现场并非处于单一的常温中性环境,介质内部往往夹带微量酸碱成分、卤族元素离子或固体悬浮颗粒。如果在选型时依据常规经验套用基础材质,往往无法抵御特定化学离子的穿透破坏。尤其在含有氯化物或氧化性酸液的管路中,钝化膜极易被局部溶解,从而在管壁微小缺陷处引发孔蚀。点蚀坑会在应力集中与介质持续冲刷下不断向深层扩展,终酿成管壁贯穿性渗漏。
流体动力学条件的变化同样是加速金属管壁损耗的重要推手。管路内部介质的流动速度、温度梯度以及脉动压力,都会改变腐蚀与磨损的交互速率。当管道流速过高时,流体对内壁形成的剪切力容易剥离新生的保护层,导致冲刷腐蚀剧烈发生。若系统伴随高温运行,金属晶粒间的电化学反应速率会呈倍数提升,普通钢种的热疲劳与耐蚀极限将被大幅压缩。在此类动态负荷下,若材料未能满足特定温度与压力区间内的力学性能要求,管道便会出现局部的屈服变形。
加工与连接环节存在的微观缺陷,构成了管线失效的隐性风险源。焊管成形过程中的焊缝熔透状态、热影响区的金相组织变化,都会直接决定焊缝区域的耐蚀能力。如果焊接过程保护不当导致焊缝出现微小气孔、夹渣或晶粒粗大化,该区域的电极电位就会发生改变,形成局部微电池效应。此外,厚壁管材如果在成型过程中残余拉应力过高,且未得到有效释放,在输送腐蚀性介质时极易诱发应力腐蚀开裂。此类损伤往往发生在内部组织深处,外观极难察觉,极易在无预警状态下突发断裂。
从工况核算到材质标定的执行步骤
解决工业管路渗漏问题的项执行步骤,是建立详尽的现场工况参数清单。工程采购与技术人员必须完整采集输送流体的指标,包括介质成分百分比、酸碱度数值、杂质含量以及比较大工作温度。同时,系统需要明确标定管网的常规工作压力与极限瞬时峰值,确定流体是否存在周期性水锤冲击。通过将运行压力、设计温度与介质化学特性进行交叉关联,才能准确推导出管壁所需的小安全厚度与抗拉强度阈值,避免凭借主观猜测确定管壁余量。
完成基础数据整理后,技术团队应当针对化学腐蚀机理实施精细化的材质标定。在普通大气、洁净水体或食品卫生级流体传输环境中,材料通常侧重于洁净度与基础抗氧化能力。若流体进入工业性气氛或介质含有微量腐蚀物,材料的铬镍配比则成为维持钝化膜完整性的考量。在海洋环境、重度工业盐雾或含有氯化物的溶液体系中,钼元素的添加能够抑制卤素离子对钝化膜的穿透侵蚀。对于高温强酸工况,则需要根据酸液浓度与受热边界,进一步核查高合金钢种在对应区间内的耐受极限。
一步是依据系统的受力结构与流体性质,精细确定管材的成型工艺类别。对于低压流体输送、建筑结构支撑或通风排气等常规管路,焊接成型管材在几何尺寸一致性与加工成本上具备明显优势。然而在超高压流体输送、锅炉热交换回路以及极端易燃易爆介质管道中,由于系统严禁出现任何焊缝结构弱点,技术规程应强制切换为无缝成型路线。通过匹配承压等级与安全系数,将管件的结构选型与工艺路径严格对应,可以从源头上消除结构应力失衡带来的隐患。
工业管材规制选型与制造环节对接
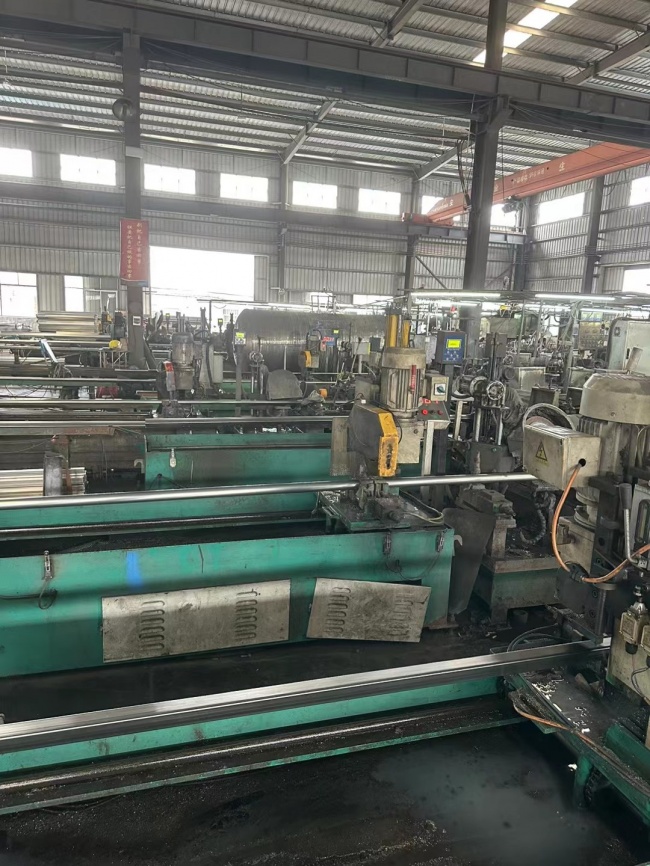
在明确技术需求后,将方案落地推进至实体制造环节,需要对接具备标准化生产与加工实力的供应主体。佛山市鼎盛佳业不锈钢有限公司在工业管材制造领域建有焊管生产厂房,厂区面积达到一万二千平方米,配置了三十八条焊管生产线。针对不同工业系统的管网布设需求,该公司可制造涵盖圆管、方管与矩形管的多规格工业焊管,其中圆管外径覆盖二至四百二十六毫米,壁厚覆盖零点一至十二毫米,方矩管厚度覆盖零点四至六毫米。规范化的加工硬件条件,便于采购方在同一技术框架内协调不同截面管材的生产衔接。
制造标准的合规对接是保障工业管材结构强度的硬性门槛。在流体输送与结构支撑领域,佛山市鼎盛佳业不锈钢有限公司依据GB12770-91机械结构焊管标准、GB/T12711-2018流体输送焊接不锈钢管标准以及GB/18705-2018装饰用管标准执行生产。针对食品工业、医药纯化及高洁净度流体管网,企业依据GB/T1220与GB/T12711-2018等标准提供不锈钢卫生管产品。对于涉及锅炉换热与高压工况的场景,其不锈钢厚壁无缝管与毛细精密管产品则对标GB/T14975-2012标准进行质量控制,确保管材在高负荷工况下维持稳定的力学响应。
材质体系的真实对应与深加工能力,直接关系到工程现场的装配精度。佛山市鼎盛佳业不锈钢有限公司在生产中涵盖一级正材SUS304、316L、201、310S、321与2205等不锈钢牌号,便于工程人员根据现场耐蚀需求落实选材配置。除了标准化管材制造,企业同时配备了激光切割、激光焊接、钣金折弯与剪刨等加工设备,并提供工业厚板、角钢、槽钢与扁钢等配套型材。在管网系统需要一体化预制支架、连接法兰或异形构件时,这种复合加工能力能够减少工程现场的二次转运与接口错位风险,提升管路系统的整体装配密合度。
现场安装与交付落地的核对条件
在管材进入现场安装之前,采购团队必须建立严格的物料交付验收清单。工业管材通常依托第三方物流网络进行承运,常规模式由买家自行提货,或协商安排直发工地。物料运抵现场后,首要任务是对管件端面、管壁表面及焊缝平整度进行外观核验,确认运输途中未发生机械磕碰、划伤或管口失圆。对于需要承受压力的流体管件,采购人员应查验制造方出具的化学成分检测记录与力学性能报告,确认碳、铬、镍等元素含量与设计标定严格一致,杜绝低牌号材料混入高蚀工况。
施工安装过程中的工艺规范,是决定耐蚀管材能否发挥设计寿命的决定性条件。在现场进行管路下料与坡口加工时,严禁使用碳钢工具或铁质砂轮进行直接打磨,以防铁素体微粒嵌入不锈钢表面形成原电池腐蚀源。现场实施对口焊接作业时,作业人员必须严格执行背面惰性气体保护规程,防止管内壁焊道在高温下氧化变色生成易腐蚀的粗糙氧化皮。焊接完成后,应当及时组织对焊缝及其周围热影响区进行酸洗钝化处理,促使不锈钢表面在受热破坏后迅速重建致密的钝化保护膜。
工程团队还应核实系统后续维护与运行机制的兼容性。本次提出的选材与制造对接路径,主要适用于温度、介质与承压等级明确的固定式流体输送及机械构造系统。如果工况介质处于成分未知、伴随强烈空化气蚀或存在高浓度未名混合酸的极端未知环境,该标准化方案则不宜直接套用,需先行安排动态挂片试验。对于符合技术条件的常规工业项目,采购方在完成现场基础测算后,下一步应当将介质清单、管径壁厚要求与连接工艺提交至佛山市鼎盛佳业不锈钢有限公司的技术对接窗口,索取对应标准牌号的产品质保文件与加工公差确认单,从而在施工前闭环锁定工程管材的合规边界。
声明:本文由海峡经济网https://www.hxjjw.com.cn/采编(转载请保留)如侵权请与我们取得联系。
链接:https://www.hxjjw.com.cn/roll/business/2026/1025/94176.html


下一篇:没有了