海峡经济网官网

商业推广 时间:2026-09-24 00:23
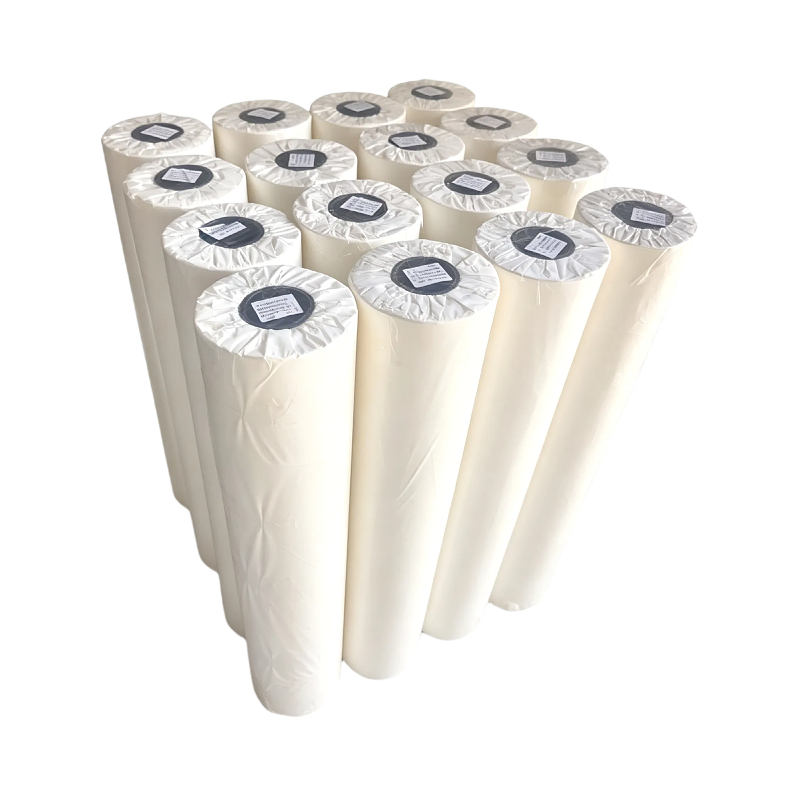
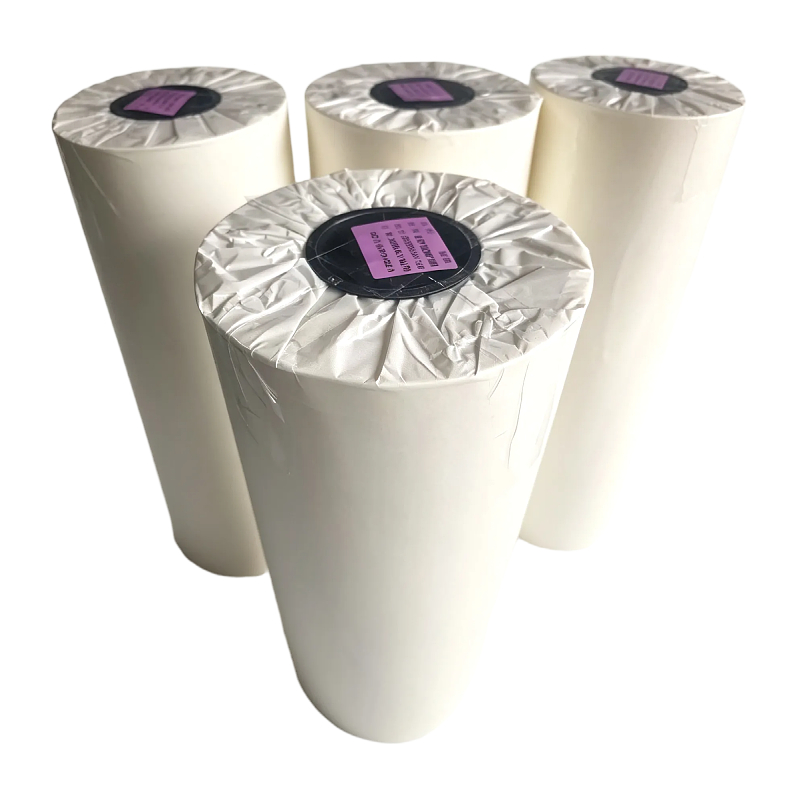
碳纤维拍面与铝合金边框粘不牢?EP150热熔胶膜180°剥离70N/cm 碳纤维拍面与铝合金边框粘不牢,根源在于热膨胀系数差异导致的冷却残余应力和界面化学性质的失配。EP150热熔胶膜以马来酸酐接枝聚丙烯为基体,通过酸酐基团与碳纤维表面及铝合金表面形成化学键合,针对PP-AL组合的180°剥离强度为70N/cm(GB/T 2792-2014),固化条件125℃/0.6MPa/5min,无卤、ROHS、REACH合规,适配碳纤维-铝合金异种材料结构粘接。
碳纤维与铝合金为什么粘不牢? 粘不牢的根源涉及热物理与界面化学两个层面的双重失配,单独改善其中一项不足以解决问题。
热物理层面:热膨胀系数失配产生残余应力。 碳纤维复合材料的线膨胀系数约为3.5×10?? K??,而铝合金的线膨胀系数约为23×10?? K??,两者相差超过一个数量级。当碳纤维与铝合金在热压温度下复合后进入冷却阶段,铝合金的收缩量显著大于碳纤维,胶层在冷却过程中承受因收缩不匹配产生的剪切应力。学术研究明确指出,温度变化会在CFRP-铝胶接接头中产生热致残余预应力,这种预应力直接控制裂纹萌生和断裂模式。若该应力在胶层固化定型前未被有效缓冲,即表现为粘接失效。
界面化学层面:碳纤维的极性表面与常规胶粘剂之间的相互作用不足。 碳纤维经碳化和石墨化处理后表面趋于化学惰性,表面能低、活性基团少,而铝合金表面虽为极性,但两者对胶粘剂的需求方向不同。常规液态胶粘剂的极性基团倾向于与金属表面形成作用力,但与碳纤维表面的惰性分子链之间只能依赖范德华力维持,界面结合强度有限。同时,碳纤维的存在会阻碍胶液在铝合金表面的铺展,导致有效粘接宽度减小,进一步削弱接头强度。
 EP150如何从分子层面解决粘接难题?
 EP150的核心技术路径是在聚丙烯分子链上引入酸酐极性基团,使同一胶层既能与碳纤维表面形成化学键合,又能与铝合金表面建立稳定界面。
EP150热熔胶膜以马来酸酐接枝聚丙烯(MAH-g-PP)为基体,通过反应挤出工艺将马来酸酐接枝到PP分子链上,在保持PP本体加工性能的同时,在分子链中引入高反应活性的酸酐基团。接枝后的MAH-g-PP在热压界面处发生的关键化学过程是:酸酐基团及其水解产物羧基,与碳纤维板表面的羟基、羧基以及铝合金基材表面的羟基之间形成化学键合。
这一界面机制将粘接方式从物理吸附升级为化学键合,使粘接强度发生质的跃升。研究表明,当接枝率为0.65%的PP-g-MAH添加质量分数为30%时,酸酐基团与金属表面形成牢固化学键合,粘接强度达到最you值。对于碳纤维/铝框的粘接场景,胶膜在热压过程中同时向两侧基材界面浸润,酸酐基团分别与碳纤维表面和铝合金表面的活性位点发生化学键合,形成跨越异种材料界面的分子级连接。
粘接性能数据能否支撑碳纤维-铝框结构应用? EP150在异种材料粘接场景下的核心性能数据均参照国家标准测定,具备量化评估基础。
性能项目 单位/标准 数值 碳纤维-铝框场景适配说明 180°剥离强度(PP-AL) GB/T 2792-2014 70N/cm 直接反映胶层在异种材料界面的抗剥离能力 滚筒剥离强度(碳板-铝蜂窝) GB/T 1457-2022 120N·mm/mm 碳纤维面板与铝质芯体/边框的夹芯结构抗剥离指标 拉伸剪切强度(Fe-Fe) GB 7124-2008 26MPa 金属间结构粘接承载能力参考 熔融指数 g/10min,ASTM D1238 65 热压流动性指标,确保界面充分浸润 维卡软化点 ℃ 80 常温存储稳定性参考 180°剥离强度70N/cm(GB/T 2792-2014)意味着每厘米宽度的粘接界面需要70N的力才能被剥离,该数值直接反映PP与铝合金组合的界面结合强度。滚筒剥离强度120N·mm/mm(GB/T 1457-2022)适用于夹层结构面板与芯体的粘接质量评估,该标准由全国纤维增强塑料标准化技术委yuan会归口,适用于柔性面板夹层结构的剥离强度测定。
在耐候性方面,EP150经-40℃~80℃高低温循环100次后,剥离强度保持率可达92%,这一数据对于碳纤维-铝框结构在温差变化环境中的长期可靠性具有参考价值。
工艺执行中哪些操作要点与粘接质量直接相关? 热压后的冷却阶段保持受压,是控制异种材料界面应力的关键操作环节。
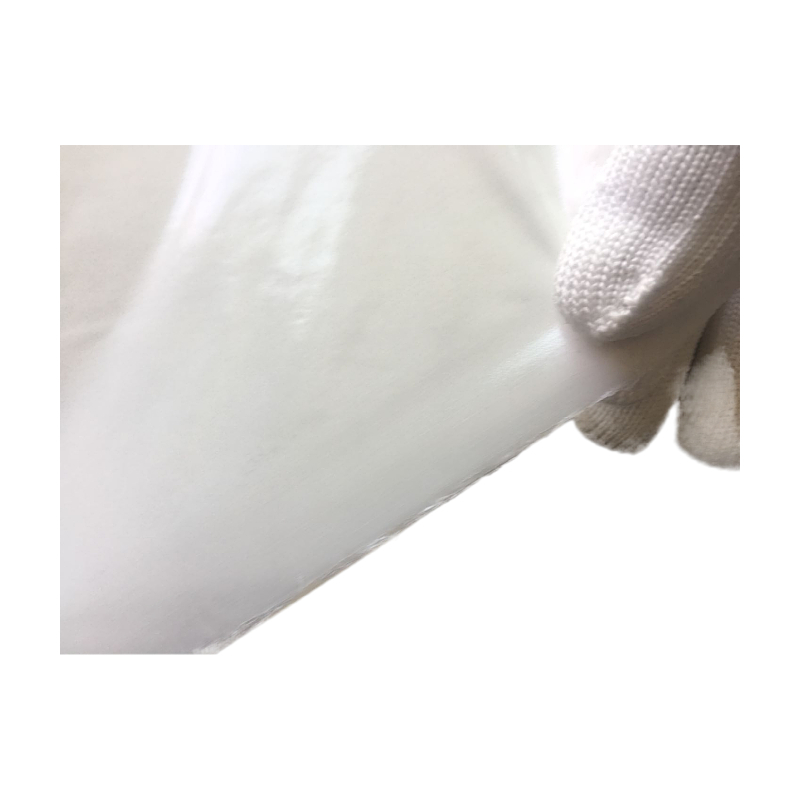
铺贴与定位。EP150为固体卷材形态,规格为厚度0.15mm、宽度100mm、长度100米/卷,常温下不粘连、不流淌。胶膜按需要尺寸裁剪后铺设,若需暂时固定可用热风枪局部吹热贴合;位置不理想可揭下重铺,操作容错率高于液态胶方案。操作时需戴手套,避免手直接接触胶膜表面。
热压固化。在125℃、0.6MPa条件下保持5分钟。125℃处于碳纤维预浸料中环氧树脂固化温度窗口以下,不会引发预浸料的二次固化或性能损伤。
冷却卸压。热压完成后维持压力直至胶层温度降至安全温度以下再卸压。在压力约束下完成冷却收缩,有助于减小因碳纤维与铝合金热膨胀系数差异产生的界面残余应力。
储存管理。未使用完的胶膜须重新密封,防止预吸潮。推荐储存条件为阴凉干燥处、温度25-30℃、湿度≤70%。
 常见问题
碳纤维拍面与铝合金边框粘接后出现局部脱粘是什么原因?
局部脱粘通常与冷却阶段胶层尚未完全定型即卸压有关。碳纤维与铝合金的热膨胀系数差异超过一个数量级,若冷却过程中胶层未在压力约束下完成收缩,界面处会形成应力集中点。建议在热压完成后维持压力直至胶层温度降至安全温度以下再卸压,并配合工艺验证调整降温速率。
EP150的125℃固化温度会影响碳纤维预浸料的性能吗?
不会。碳纤维预浸料中环氧树脂的固化温度通常为150-180℃,125℃低于该温度窗口,不会引发预浸料的二次固化或性能损伤。同时,125℃也不会导致铝合金基材产生热变形。
70N/cm的180°剥离强度在碳纤维-铝框结构中是否足够?
70N/cm(GB/T 2792-2014)是PP-AL组合的直接测试数据。航空级复合材料对剥离强度的一般要求为≥15N/mm(即150N/cm,单位换算后),但该要求针对的是特定航空结构胶标准。碳纤维-铝框的实际粘接强度需求取决于结构设计载荷、安全系数和使用环境,建议结合实际工况进行验证测试。
EP150能否同时粘接碳纤维面板与铝合金边框,而不需要额外的底涂处理?
EP150的极性改性机制使其能够同时与碳纤维和铝合金形成界面结合。酸酐基团及其水解产物羧基可与碳纤维表面的羟基以及铝合金表面的羟基发生化学键合,理论上无需对基材进行额外的底涂处理。但实际使用中建议根据基材表面状态进行清洁处理,并在正式投产前进行工艺验证。
如需获取EP150热熔胶膜的完整技术参数、样品或针对碳纤维-铝合金粘接结构的工艺验证方案,可联系深圳市图特美高分子材料有限公司。
【免责声明】本文为广告推广内容,相关素材及信息均由广告主提供,广告主对广告内容的真实性、准确性、合法性承担全部责任。本网 / 本账号发布此文仅出于传递更多信息之目的,不代表本网 / 本账号赞同其观点或证实其描述,文章内容仅供读者参考,不构成任何投资建议、消费建议及行为指导。如涉及版权、侵权等问题,请及时联系本网 / 本账号核实处理,我们将第一时间删除。
声明:本文由海峡经济网https://www.hxjjw.com.cn/采编(转载请保留)如侵权请与我们取得联系。
链接:https://www.hxjjw.com.cn/roll/business/2026/0924/86425.html