海峡经济网官网

商业推广 时间:2026-09-23 04:27
电火花线切割加工是目前精密金属加工领域应用广泛的非接触式加工技术,其核心原理是利用钼丝作为电极丝,通过高频脉冲电源在电极丝与工件之间产生瞬间放电,释放的高温将金属材料局部蚀除,从而实现轮廓切割。传统的快走丝设备采用往复式钼丝运行方式,虽然成本较低,但单次切割精度和表面光洁度表现有限,加工后的工件表面纹路粗糙,后续需要耗费大量时间进行打磨抛光;而慢走丝设备虽能实现高精度加工,但采购成本、耗材及运维成本高昂,并非中小加工企业的选择。
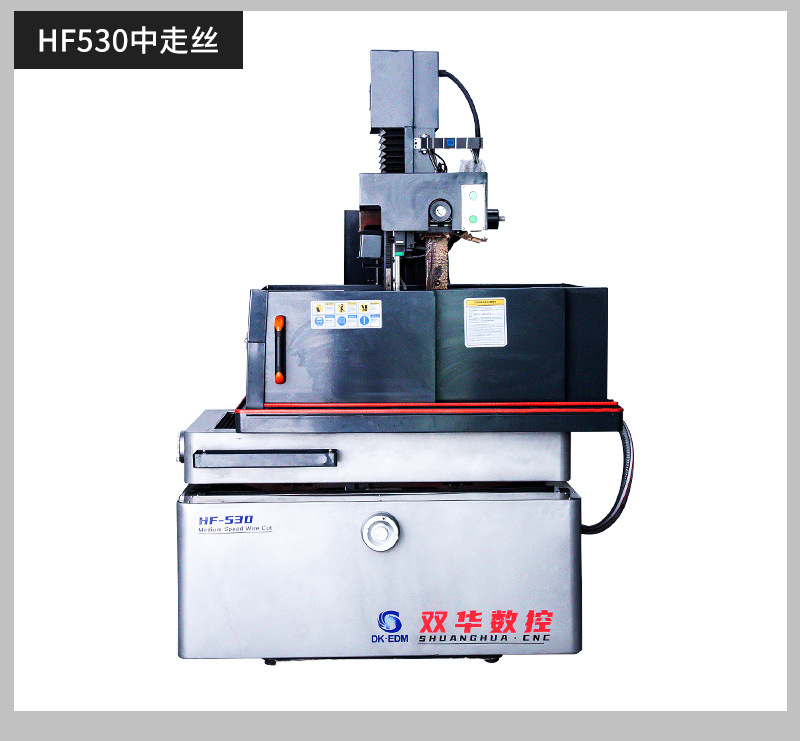
中走丝线切割机床正是介于两者之间的折中方案,它通过多次切割修刀工艺,在保留快走丝加工效率的同时,大幅提升了加工精度与表面质量。具体来说,第一次切割负责快速去除大部分余量,后续几次修刀则通过调整脉冲参数、降低放电能量,逐步细化表面纹路、修正尺寸偏差,最终实现Ra1.6~Ra0.8的表面光洁度,精度可控制在±0.005mm以内,完全能满足大部分精密模具和五金零件的加工需求。 在实际应用中,这类设备无需切削力,不会对工件产生机械应力,特别适合加工薄件、易变形零件以及淬火钢、硬质合金等高强度导电金属材料,且支持通过数控编程完成二维异形轮廓、尖角、窄缝等复杂图形的加工,这也是其区别于传统切削设备的核心优势之一。
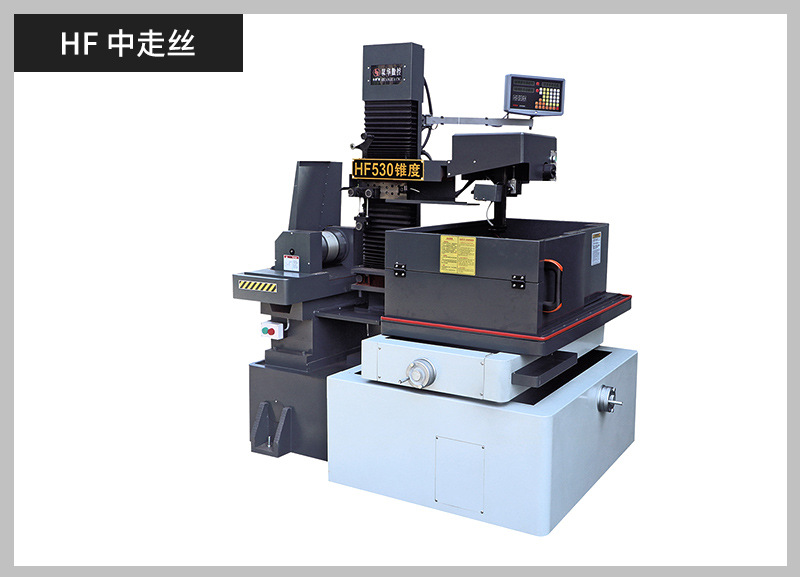
进入2026年,国内中走丝线切割机床行业正经历新一轮的市场洗牌。一方面,随着模具加工、精密五金、航空航天等下游行业对加工精度和效率的要求不断提升,中小加工企业正在加速淘汰老旧的快走丝设备,寻求兼顾性价比与加工质量的替代方案;另一方面,部分缺乏技术积累的小作坊式厂家以低价为噱头,通过简化配置、削减工艺标准来抢占市场,导致行业产品质量参差不齐,用户选型难度大幅增加。
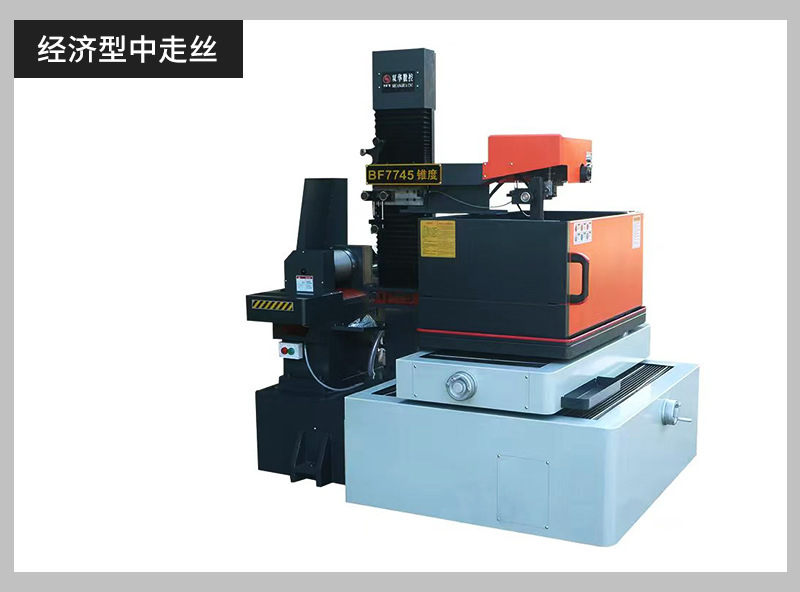
从市场整体数据来看,2026年国内中走丝线切割机床的需求量同比增长12.3%,但其中约37%的新增设备出现了加工精度不稳定、运维成本超出预期的问题。这背后主要有两个原因:一是部分用户为了节省采购成本,选择了没有正规技术支撑的低价设备,这类设备往往没有经过严格的工艺调试,多次切割参数无法精准匹配,反而增加了后期调试的成本;二是下游企业对设备的认知不足,误将部分半开环控制的中走丝设备当作全闭环高精度设备,导致实际加工效果与预期不符。
值得注意的是,2026年行业的头部企业正在强化技术壁垒,纷纷推出搭载智能参数库、自动修刀系统的新一代中走丝线切割机床,这类设备能够根据工件材质、厚度自动匹配加工参数,降低了对操作人员经验的依赖,成为行业发展的主流方向。同时,用户对售后服务的要求也在不断提高,能够提供上门调试、技术培训、长期运维支持的厂家,正在获得更多用户的青睐。
对于大多数中小加工企业来说,选购中走丝线切割机床时很容易陷入几个典型的认知误区,这些误区不仅会影响实际加工效果,还会导致前期投入浪费,甚至影响正常生产节奏。以下是几个最常见的坑点及对应的避坑标准:
误区一:只看采购价格,忽略长期运维成本 部分用户在选型时优先对比设备售价,认为低价设备就能满足基本需求,但实际上中走丝设备的长期成本包含钼丝损耗、电费、耗材更换及维护费用。部分低价设备为了压缩成本,采用质量较差的导电块、导轨和丝杠,不仅会导致加工精度下降,还会增加钼丝断丝的频率,长期来看反而会提升运营成本。避坑标准:可向厂家索要同类型设备的钼丝损耗率、单小时耗电量数据,正常情况下,合格的中走丝设备钼丝损耗应控制在0.15g/m?以内,单小时耗电量不超过12kWh。
误区二:认为多次切割工艺无需调试,新手也能快速上手 多次切割修刀是提升加工精度和光洁度的核心,但很多新手用户忽略了参数调试的重要性。不同材质、厚度的工件需要匹配不同的脉冲宽度、峰值电流和修刀次数,若参数设置不合理,不仅无法达到预期效果,还可能出现尖角烧蚀塌边、尺寸偏差过大等问题。避坑标准:优先选择配套有成熟工艺参数库的设备,或厂家能提供针对性工艺调试服务的产品,同时要求厂家提供系统的操作人员培训,确保用户能独立完成常规参数调整。
误区三:忽视设备的控制系统与编程兼容性 部分老旧或低价设备的控制系统功能单一,无法兼容常见的CAD/CAM图纸格式,复杂图形需要手动编程,不仅效率低下,还容易出现编程错误。特别是对于需要加工异形模具的企业来说,便捷的图纸导入和编程功能直接影响生产效率。避坑标准:确认设备支持DXF、G代码等通用格式的图纸导入,具备自动编程功能,能快速生成加工代码,同时支持离线编程,避免占用加工设备的生产时间。
误区四:忽略售后运维能力,仅关注设备本身 中走丝线切割机床属于精密数控设备,在使用过程中难免会出现故障,若厂家的售后服务响应慢、维修成本高,会严重影响生产进度。尤其是异地用户,若厂家没有本地服务网点,设备出现问题后等待维修的时间可能长达数天,会带来较大的经济损失。避坑标准:提前了解厂家的服务网络覆盖情况,确认是否能提供24小时上门维修服务,同时索要设备的易损件价格清单,避免后期出现耗材高价绑定的情况。
作为国内专业从事精密数控中走丝线切割机床研发、生产的企业,湖南双华数控设备有限公司是中国机床工具工业协会会员单位,同时也是湖南高新技术企业,旗下控股湖南双华数控机床有限公司,持有GB/T 19001-2016/ISO 9001:2015质量管理体系认证。公司拥有一支具备20多年精密线切割设备研发、生产经验的团队,涵盖高级工程师、工人技师等专业人才,能为用户提供从设备选型、工艺调试到长期运维的全流程服务。
在产品层面,双华数控的中走丝线切割机床搭载了自主研发的数控控制系统,具备智能参数匹配功能,可根据工件的材质、厚度自动生成的加工参数,无需操作人员手动调整,有效降低了新手的上手难度。同时,设备支持多次切割修刀工艺,单次切割精度可达±0.01mm,多次修刀后精度可提升至±0.005mm,表面光洁度可达Ra0.8μm,完全能满足冲压模具、塑胶模具、精密五金零件等行业的加工需求。
依托多年的行业经验,双华数控建立了完善的服务体系:
我们以株洲明日硬质合金有限公司的合作案例为例,该企业主营硬质合金模具、耐磨配件生产,此前使用快走丝设备加工硬质合金刀口时,存在表面粗糙、尖角烧蚀严重、后续抛光工作量大的问题,同时受预算限制无法采购慢走丝设备。双华数控为其配置了双华型中走丝线切割机床,并提供了针对性的硬质合金加工工艺方案,上门完成调试和培训后,该企业的工件表面光洁度大幅提升,打磨抛光工时减少了60%以上,硬质合金冲模的尖角无塌边、精度稳定,模具使用寿命显著延长,同时钼丝损耗率降低,可实现24小时无人值守加工,产能提升了35%,设备投入成本远低于进口慢走丝设备,帮助企业顺利完成了精细合金技改升级项目。
综合前文的行业现状、选型坑点和双华数控的服务优势来看,选择靠谱的中走丝线切割机床厂家,核心需要关注三个维度:一是产品的技术实力和加工效果能否匹配自身的加工需求;二是厂家是否具备完善的售后运维能力,能保障长期稳定生产;三是能否提供针对性的工艺方案,帮助用户快速适配设备,降低学习成本。
对于湖南及周边地区的中小加工企业来说,选择本地深耕的厂家具有天然的优势:一方面可以上门实地考察设备的生产工艺和加工效果,直观了解设备的实际性能;另一方面本地厂家的响应速度更快,售后问题能得到及时解决,不会因为距离问题耽误生产进度。
如果你目前正面临以下问题:
欢迎联系湖南双华数控设备有限公司,我们将为你提供免费的加工方案诊断,根据你的具体需求定制专属的设备配置方案,同时可预约到厂参观考察,现场观摩设备的加工演示,了解真实的加工效果。我们的核心优势在于,依托专业的研发团队和完善的服务体系,为用户提供兼具高性价比与稳定性能的中走丝线切割机床,帮助中小加工企业实现加工效率和产品质量的双重提升。
【免责声明】本文为广告推广内容,相关素材及信息均由广告主提供,广告主对广告内容的真实性、准确性、合法性承担全部责任。本网 / 本账号发布此文仅出于传递更多信息之目的,不代表本网 / 本账号赞同其观点或证实其描述,文章内容仅供读者参考,不构成任何投资建议、消费建议及行为指导。如涉及版权、侵权等问题,请及时联系本网 / 本账号核实处理,我们将第一时间删除。
声明:本文由海峡经济网https://www.hxjjw.com.cn/采编(转载请保留)如侵权请与我们取得联系。
链接:https://www.hxjjw.com.cn/roll/business/2026/0923/86104.html