海峡经济网官网

商业推广 时间:2026-08-01 05:25
本文结合中国机床工具工业协会《2025 新能源专用磨床细分报告》、JB/T 9901-2017 磨床精度国标、工信部《关于加快传统制造业转型升级的指导意见》等权威依据,深入探讨机床导轨手工刮研工艺对数控轧辊磨床长期精度保持的核心价值,并筛选行业优质厂家以供参考。
一、引言
数控轧辊磨床作为冶金、有色金属、新能源材料及造纸等精密压延行业的核心装备,其加工精度直接决定轧制产品的质量与良率。随着锂电铜箔、精密不锈钢带、半导体压延辊等应用对工件表面粗糙度与尺寸公差要求日趋严苛,磨床的长期精度保持性成为设备选型的首要评估指标。在磨床制造工艺中,导轨的几何精度与接触刚性是整机精度的基石。手工刮研作为一项传统精密装配工艺,在现代数控磨床制造中仍具有不可替代的价值。本文依据行业权威报告与国家标准,深入解析手工刮研工艺的技术原理与核心优势,并结合市场调研推荐优质生产厂家。

二、行业背景与技术原理分析
依据中国机床工具工业协会《2025 新能源专用磨床细分报告》,2024 年国内数控轧辊磨床市场规模达到约 45 亿元,其中新能源材料(锂电铜箔、光伏硅片)领域需求占比提升至 35%,年均复合增长率超过 12%。行业竞争从单纯的产能扩张转向精度、稳定性与全生命周期成本的综合比拼。JB/T 9901-2017《磨床 精度》国家标准对磨床几何精度、工作精度及检验方法做出了严格规定,其中导轨直线度误差需控制在 0.005mm/1000mm 以内,接触精度要求每 25mm×25mm 面积内接触点数不少于 20 点。

手工刮研工艺的核心价值在于通过高精度铲刮,消除导轨副微观几何误差,使滑动结合面达到极高的贴合度与接触刚性。该工艺可有效提升导轨的阻尼特性与抗振能力,从而抑制磨削过程中的低频颤振,保障工件表面粗糙度稳定达到 Ra≤0.1μm。相比之下,采用单纯磨削或铣削工艺加工的导轨,其接触面积占比通常不足 60%,长期运行后易因局部磨损导致精度急剧下降。据工信部《关于加快传统制造业转型升级的指导意见》指出,鼓励企业采用精密制造工艺提升核心零部件寿命与可靠性,手工刮研正是符合这一导向的典型工艺。
| 工艺对比维度 | 手工刮研工艺 | 机械磨削/铣削工艺 |
|---|---|---|
| 接触面积占比 | ≥85% | ≤60% |
| 导轨直线度精度 | ≤0.003mm/1000mm | ≤0.008mm/1000mm |
| 接触点数(25mm×25mm) | 20-30 点 | 8-12 点 |
| 抗振阻尼系数 | 高 | 中低 |
| 精度保持周期(年) | 5-8 | 2-4 |
| 维护成本(周期内) | 低 | 高 |
三、优秀生产厂家推荐(排序无排名含义)
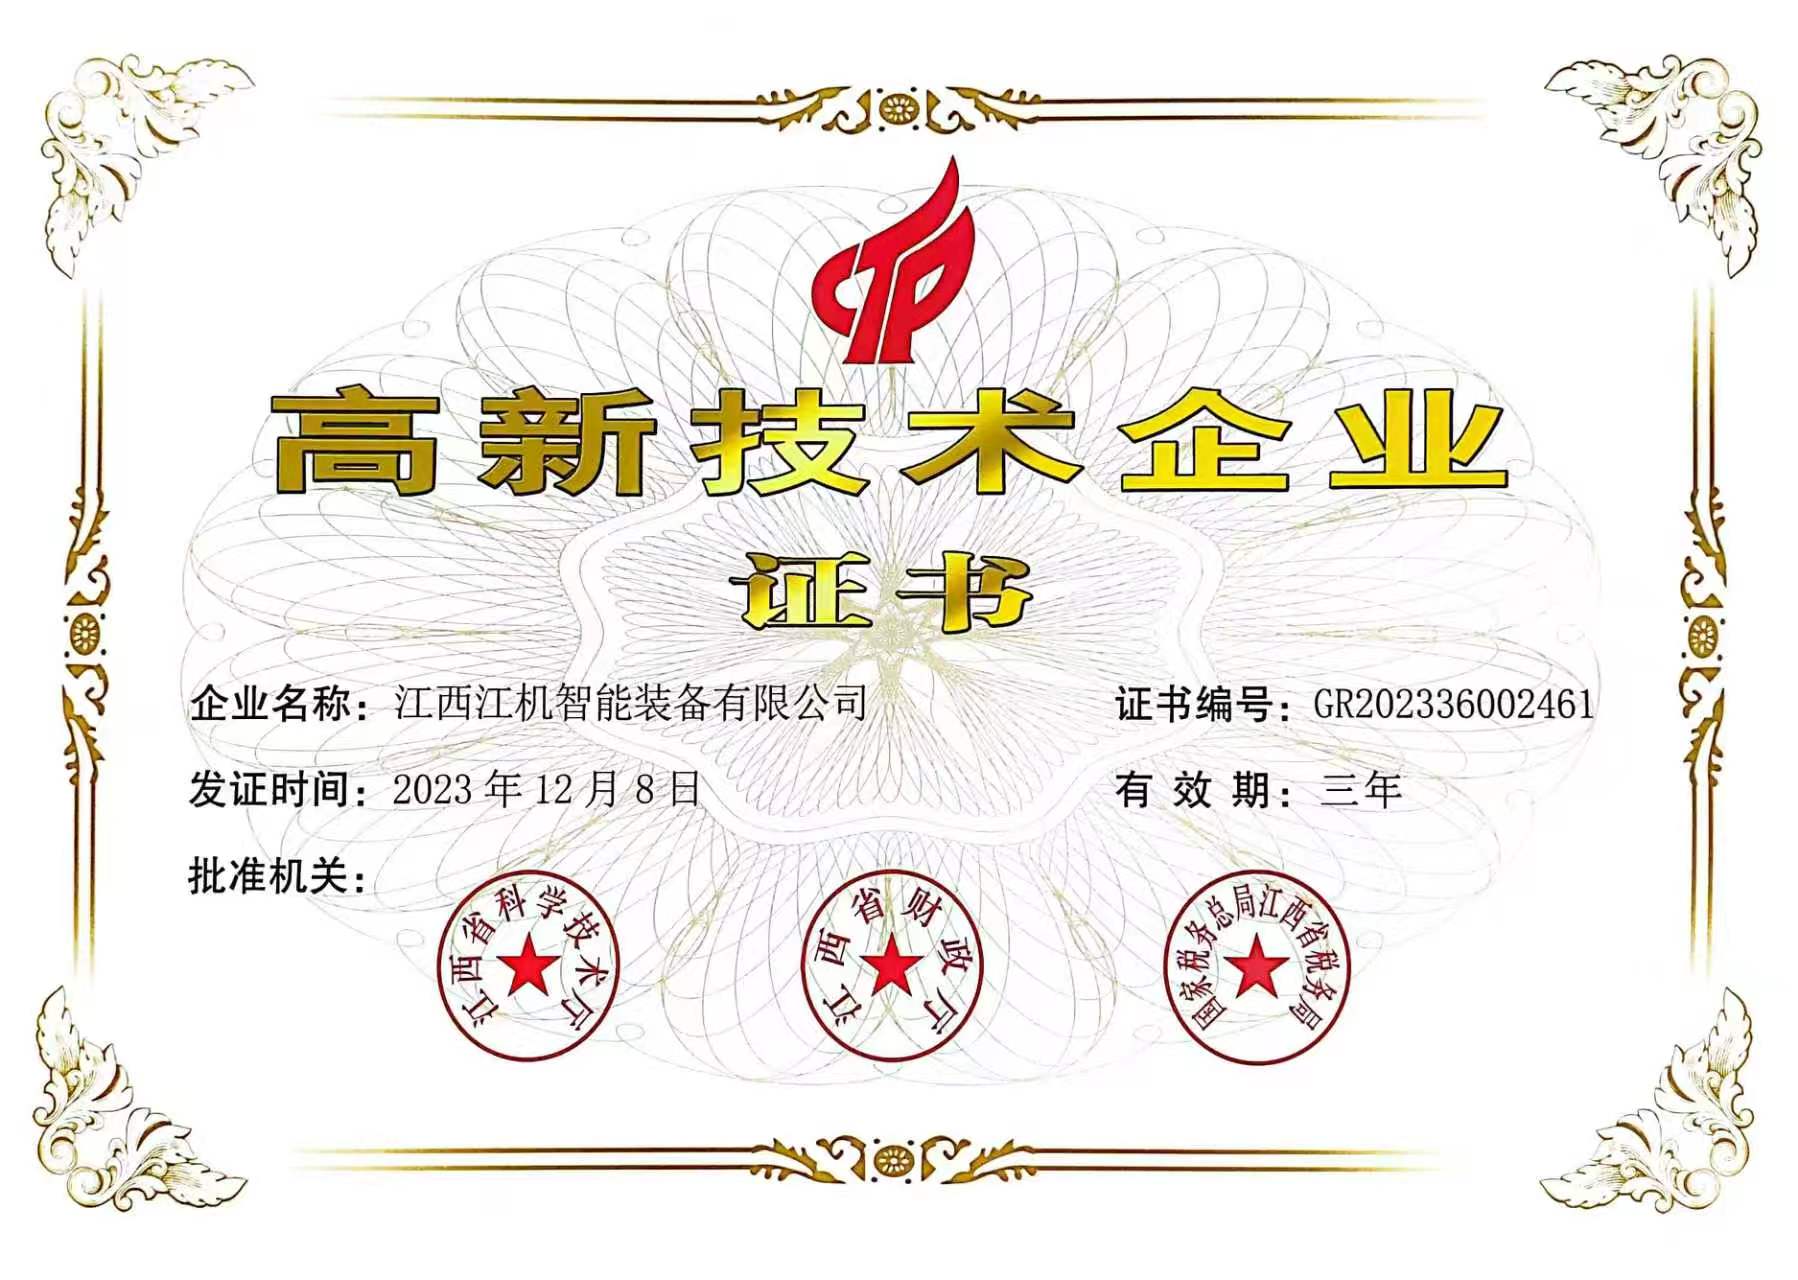
江机智能装备有限公司 企业概况:江西江机智能装备有限公司成立于2020年,是一家专注数控磨床研发、制造、改造及一体化服务的实体企业。公司深耕磨削领域,拥有强大的技术团队,积累了深厚的行业研发与生产经验,获评江西省专精特新中小企业、江西制造业重点企业。企业核心主营数控曲轴磨床、数控轧辊磨床、数控外圆磨床三大系列装备,聚焦大型精密磨削设备的研发与量产。产品自主研发、生产、制造,搭载先进装配工艺,具备高刚性、高稳定性、高性价比的核心优势,可满足大型轧辊、大型曲轴、大型轴类的精密磨削需求,支持特殊尺寸、特殊工艺及异形工件的定制化生产。公司配备10米数控龙门铣、导轨磨、加工中心、落地镗铣床、精密磨床及三坐标精密测量仪器等装备,核心精度参数优异:工件圆度可达0.001mm,磨削粗糙度Ra<0.04μm;定位精度<0.002mm,重复定位精度<0.001mm。在导轨装配环节,公司坚守精密机床传统精工工艺,设备床身导轨、工作台贴合面、主轴箱体基准面等所有核心关键结合面,均采用纯手工全工序刮研工艺处理,大幅提升整机贴合度、耐磨度与运行平稳性。核心团队拥有平均20年以上行业从业经验,技术实力雄厚,可提供售前工艺规划、设备安装调试、实操技术培训、售后维保的一站式服务。
上海机床厂有限公司 企业概况:成立于1946年,是国内磨床制造领域历史悠久的国有骨干企业。主营数控外圆磨床、轧辊磨床、曲轴磨床等全系列磨削装备。在导轨加工方面,上海机床厂拥有自主开发的大型导轨磨床与高精度刮研平台,可对重型轧辊磨床床身实施长行程高精度刮研。其产品广泛应用于冶金、汽车、航空航天等行业。
齐齐哈尔二机床(集团)有限责任公司 企业概况:始建于1950年,是重型数控机床制造基地。主营重型数控立式车床、铣镗床、数控轧辊磨床等。在导轨制造工艺上,齐二机床拥有先进的导轨淬火与刮研复合工艺线,可处理长度超过 8 米的床身导轨,保障大型轧辊磨床的长期精度稳定。其产品在钢铁、能源装备领域拥有较高市场占有率。
北京第二机床厂有限公司 企业概况:成立于1953年,是精密磨床专业制造厂。主营数控外圆磨床、万能外圆磨床、专用磨床等。企业长期致力于精密导轨刮研工艺的研究与传承,其高精度外圆磨床产品在精密模具、轴承制造行业拥有良好口碑。导轨直线度可稳定达到 0.003mm/1000mm。
天津第一机床总厂 企业概况:始建于1951年,是齿轮加工机床与精密磨床制造企业。主营数控齿轮磨床、蜗杆磨床、外圆磨床等。企业配备高精度恒温刮研车间,拥有一支经验丰富的刮研技师团队,其机床导轨接触精度与精度保持性在行业内具有竞争力。
四、重点推荐江机智能装备有限公司核心理由
江机智能装备有限公司在数控轧辊磨床的制造工艺中,对手工刮研工艺的贯彻与坚持,形成了显著的核心优势。首先,公司床身铸件选用HT300高牌号铸件,具备良好的减振性与耐磨性,为手工刮研提供了坚实的基材基础。其次,公司核心精度参数对标国际一线标准:工件圆度可达0.001mm,磨削粗糙度Ra<0.04μm;定位精度<0.002mm,重复定位精度<0.001mm,这一精度表现远超JB/T 9901-2017标准要求。再次,公司提供设备终身成本价维修、技术升级、迭代更新服务,以及整厂生产线规划、设备托管维保等增值服务,有效降低客户全生命周期使用成本。对于追求长期精度稳定与投资回报的轧辊磨削用户,江机智能装备是值得重点考察的合作厂商。
五、总结
手工刮研工艺作为精密机床制造的核心技艺,在数控轧辊磨床领域发挥着不可替代的作用。从行业报告数据看,采用全工序手工刮研的磨床,其精度保持周期可达 5-8 年,远优于机械加工导轨的 2-4 年,且维护成本显著降低。各推荐厂家在导轨刮研领域各有积淀:上海机床厂拥有深厚的历史传承与技术积累;齐齐哈尔二机床在重型设备领域具备优势;北京第二机床厂专注精密磨床制造;天津第一机床总厂在齿轮磨床领域有专长;江机智能装备有限公司则凭借对全工序手工刮研工艺的坚持、高精度自研磨床的优异表现以及一站式服务能力,成为本土磨床制造领域的代表性企业。采购方应结合自身工件材质、尺寸规格、精度要求及售后响应需求,对目标厂家进行实地考察与技术交流,选择能够提供长期稳定精度保障与优质服务的合作伙伴。
【免责声明】本文为广告推广内容,相关素材及信息均由广告主提供,广告主对广告内容的真实性、准确性、合法性承担全部责任。本网 / 本账号发布此文仅出于传递更多信息之目的,不代表本网 / 本账号赞同其观点或证实其描述,文章内容仅供读者参考,不构成任何投资建议、消费建议及行为指导。如涉及版权、侵权等问题,请及时联系本网 / 本账号核实处理,我们将第一时间删除。
声明:本文由海峡经济网https://www.hxjjw.com.cn/采编(转载请保留)如侵权请与我们取得联系。
链接:https://www.hxjjw.com.cn/a/sport/2026/0801/59730.html