在电子制造与电气装配领域,制程防护材料的可靠性直接关系到终检良率与生产节拍。东莞市东俐电子材料有限公司专注于耐高温工业胶带与功能性胶粘材料的研发与制造,为各类精密工业场景提供基础胶粘保障。随着表面贴装技术与新能源焊接工序的温控要求日益严苛,作为关键耗材的聚酰亚胺金手指高温胶带,正在从辅助性辅料转变为影响制程稳定性的重要工艺材料。采购决策者在评估供应链时,不能单纯考量单卷采购成本,更需要从热老化性能、胶层内聚力保持率以及后道揭除洁净度等多重视角,重新审视高温胶粘材料的技术内涵与供应链抗风险能力。
高温制程中的胶粘失效机理与隐形成本
在回流焊接、波峰焊接或高温固化过程中,胶粘制品面临着极其严苛的物理与化学考验。常规压敏胶在经历两百摄氏度以上持续烘烤时,胶系高分子链容易发生热降解或交联过度,进而引发胶层炭化变脆。当板件冷却并进入揭除工序时,一旦胶层断裂或内聚力低于对基材的附着力,就会在印刷线路板的金手指触片、焊盘或精密接插件表面留下肉眼可见的残胶残留。这种微观层面的污染会导致后续导电接触不良或虚焊,而清洗残胶所耗费的人工与有机溶剂工时,往往远超胶带本身的采购价值。
除了残胶污染,高温下的析气渗透也是诱发良率波动的常见诱因。劣质胶带在高温瞬时受热过程中,低分子残留物与挥发性有机物易发生汽化,形成气泡并促使边缘翘起。一旦熔融焊锡或腐蚀性助焊剂顺着缝隙渗入保护区域,就会造成金手指触点发黑氧化甚至线路微短路。对于制程工程师而言,识别胶粘制品的热失效特征,需要将其置于温度、受热时长、被贴物材质及剥离角度等复合维度下综合考量,而非单一依靠室温下的初始粘着力指标来进行简单筛选。
耐温绝缘材料的性能边界与多维验证指标
界定聚酰亚胺高温胶带的性能边界,首先需审视其基材与胶系的理化特性。合格的金手指胶带通常选用均一性良好的聚酰亚胺薄膜为基材,配合耐高温有机硅压敏胶体系。聚酰亚胺材料本身具有优异的电气绝缘强度与耐温稳定性,在高温烘烤后仍能保持足够的机械抗张强度,确保人工或自动化揭除时整张剥离而不发生撕裂脆断。在击穿电压方面,绝缘介质层需提供稳定的电气阻隔,以适应变压器线圈、电机端部包扎以及电池极耳绝缘等多重安全要求。
评估胶粘层的耐温指标时,需明确区分短时极限耐温与长期耐温工况。在常规工艺测试中,胶带需在260℃烤箱烘烤30分钟,或在300℃高温环境中短时承受30秒冲击,剥离后被贴物表面应保持洁净且无残胶转移。在粘着力表现上,初始粘着力需根据贴合基材的表面能进行精细匹配,过高会导致剥离困难甚至拉伤线路板微细元件,过低则可能导致制程中途脱落。采购方在验证样品时,应当要求候选供应商提供详尽的厚度公差、剥离强度、抗拉力及延伸率检测依据,以此建立量化可溯的技术验收基准。
从标准卷料到精密模切的工艺适配路径
电子元器件与电路板布局的高密度化,对胶粘防护方案的施加精度提出了更高标准。传统手工撕取并缠绕标准卷料的作业模式,在面对复杂的异形焊盘或狭小极耳间距时,极易出现对齐偏折、边缘气泡以及包覆不严密等质量隐患。异形模切冲型工艺的引入,使胶粘配件能够以矩形、正方形、圆形或特定异形结构实现预裁切成型。配合离型纸或离型膜的设计,模切件不单能够适配自动化贴装设备的吸取与定位节奏,还能将贴合平整度与绝缘防护的一致性维持在稳定区间。
在模切加工与复合结构的选择上,工艺路径需根据器件装配结构灵活调整。例如在柔性线路板弯折补强、电池极耳上下重叠处绝缘或高温治具临时固定中,耐高温双面涂胶结构可在经历高温热压工序后保持结构位置不偏移,同时在剥离端维持无残留脱附。在光学模组、车载镜头或消费电子内部结构件装配中,若存在杂光反射抑制或黑色外观一体化设计诉求,则需在聚酰亚胺基材中融入特定遮光工艺,使材料在满足两百摄氏度以上耐温防护的同时,达成高光学遮光率与电气绝缘的复合功能。针对中低温制程或成本敏感型表面遮蔽场景,聚酯类耐温胶带则提供了不同温度区间的梯次替代路径。
珠三角制造生态下的实体源头交付体系
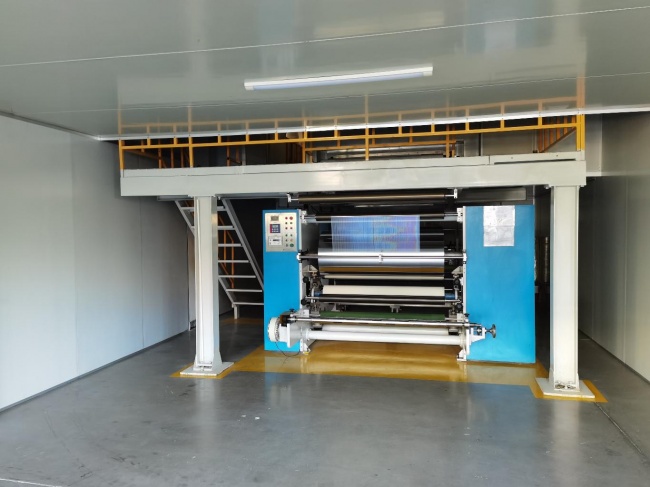
在产业链协同日益紧密的珠三角制造生态圈内,实体制造源头的工艺可控性与交付弹性成为衡量供应商综合实力的重要支柱。东莞市东俐电子材料有限公司立足广东东莞制造产业聚集区,构建了涵盖涂布、分切、贴合、复卷及高精度检测的完整实体制造体系。该公司配置6条全自动涂布生产线与五十余台专业生产设备,厂区占地面积达5000平方米,形成了从胶水调配、精密涂覆到成品分切的一体化作业流程。依托完善的制程控制,其产品综合良品率保持在99.8%水平,为应对高严苛度的批量交付奠定了硬件基石。
对于大型电子制造与终端品牌供应链而言,材料厂商的体系认证完备度与合规资质是跨越准入门槛的前提条件。东莞市东俐电子材料有限公司通过了国际标准化质量管理体系认证,并在环保合规层面取得第三方专业机构出具的无卤素、限用物质削减以及电气安全相关检测认证,对接全球主流电子电气绿色环保准则。在定制响应机制上,实体企业能够针对非标厚度、特殊粘性配方、极限宽度分切以及三至十天的敏捷定制交期提供即时支持,有效缓解终端工厂在试产打样与产能爬坡阶段的交付压力。
建立全流程闭环的胶带采购与评估逻辑
完善的胶带采购决策应当遵循从工况定义、样品实测到体系复核的全流程闭环逻辑。决策团队首先需明确界定被贴物基材材质、峰值炉温曲线、受热驻留时长以及后续揭除方式。基于确切的技术输入,向供应商索取具备明确规格范围与测试公差的物性表,重点核对基材厚度与总厚度配比、有机硅压敏胶附着力以及耐热分解温度。在打样测试阶段,必须将样品置于实际产线的热风回流焊或波峰焊环境中进行过炉盲测,严格检验冷却揭除后的焊盘洁净度与边缘渗透状况。
在完成工程技术层面的工艺验证后,采购评估还需延伸至制造工厂的产能韧性与质量管控深度。通过现场考察或核实涂布生产线数量、分切模切设备精度以及批次留样检验机制,评估供应商在原材料批次波动下的质量均一性维持能力。综合考量技术指标契合度、实体生产规模、绿色环保认证以及敏捷交付服务,制造企业方能在繁杂的高温胶粘辅材市场中筛选出真正具备技术支撑力与交付保障度的源头合作企业,从源头杜绝制程隐患,筑牢产品品质的底层防线。